


-
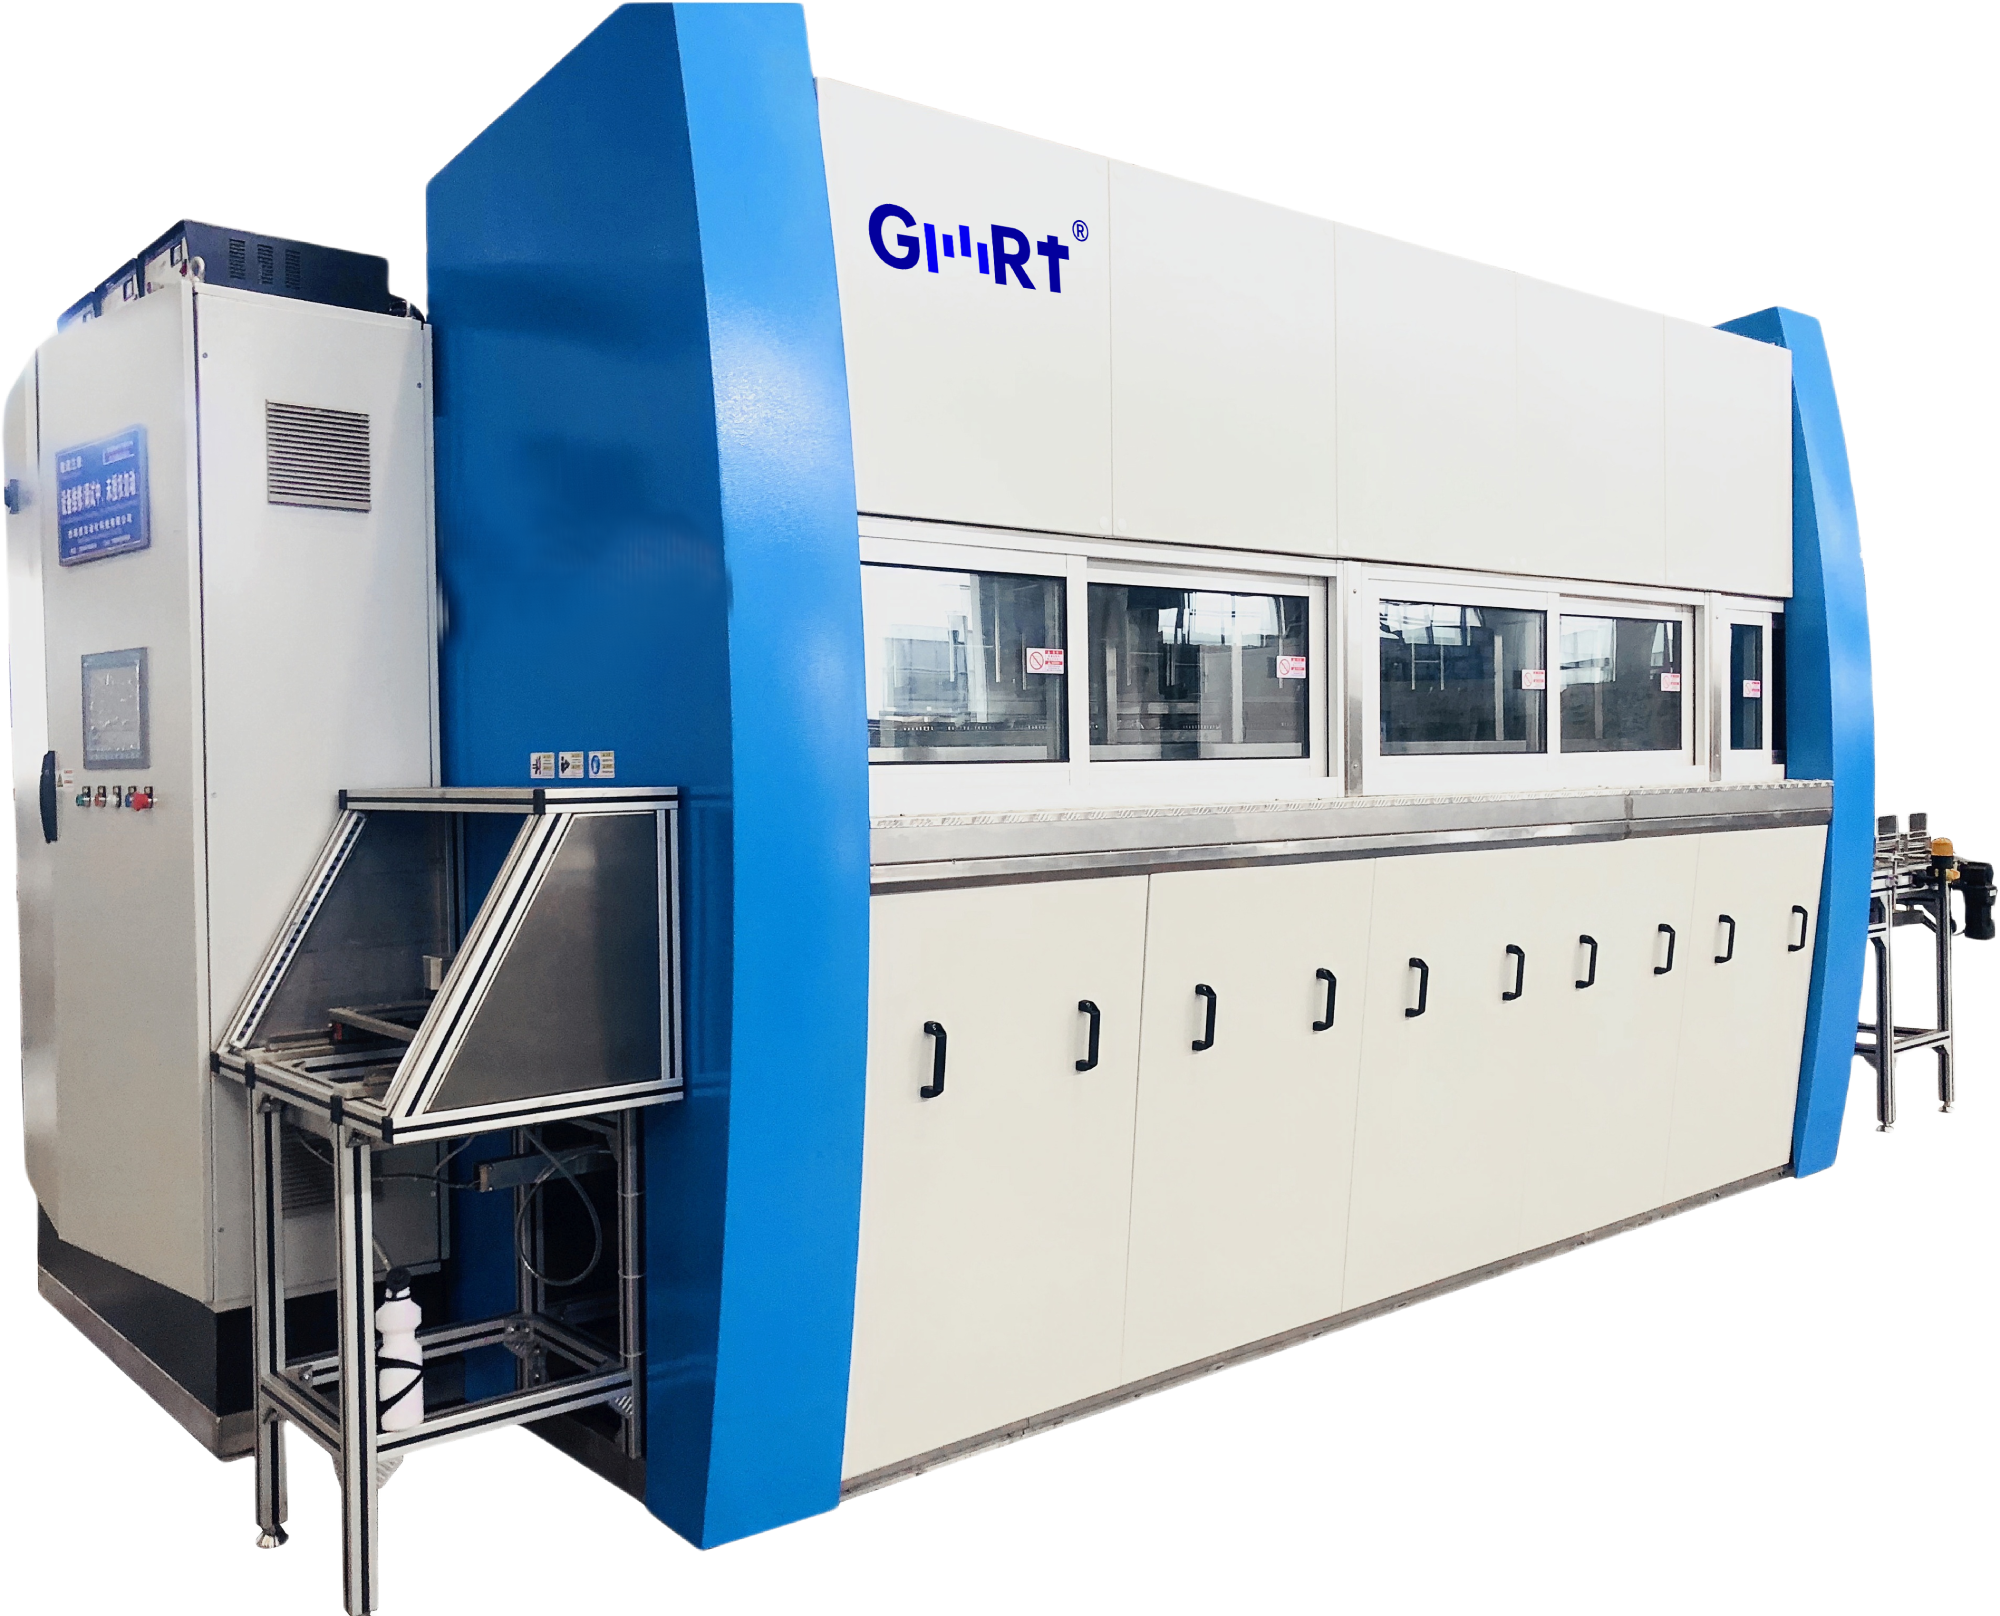
油泵自动清洗设备选型指南:工艺模块、生产节拍与验收要点
油泵自动清洗设备选型应从零件族、油道结构、污染物、清洁度、节拍和装配衔接倒推工位,而不是先决定通过式或机器人形式。泵体与泵盖需要定向清洗,齿轮和轴类重视防碰伤与防锈,自动化方案必须在FAT和SAT中用代表性样件验证。
넶1 2026-10-14 -

油泵清洁度报告编制方法:检测数据、批次追溯与装配放行依据
油泵清洁度报告不能只有一个合格结论,而应完整说明零件、批次、萃取区域、检测方法、颗粒结果、限值和异常处置。只有把泵体油道、齿轮或阀类零件的结果与清洗参数及取样条件关联,报告才能支持装配放行和持续改进。
넶1 2026-10-14 -
油泵技术清洁度检测指南:颗粒限值、萃取方法与验收判定逻辑
油泵技术清洁度检测应先定义零件区域、萃取方法、颗粒指标和判定限值,再选择ISO 16232或VDA 19.1中的适用方法。标准提供的是检测框架,不会自动给出泵体、齿轮或调压阀的通用合格值,限值仍应来自产品风险和客户要求。
넶1 2026-10-14 -
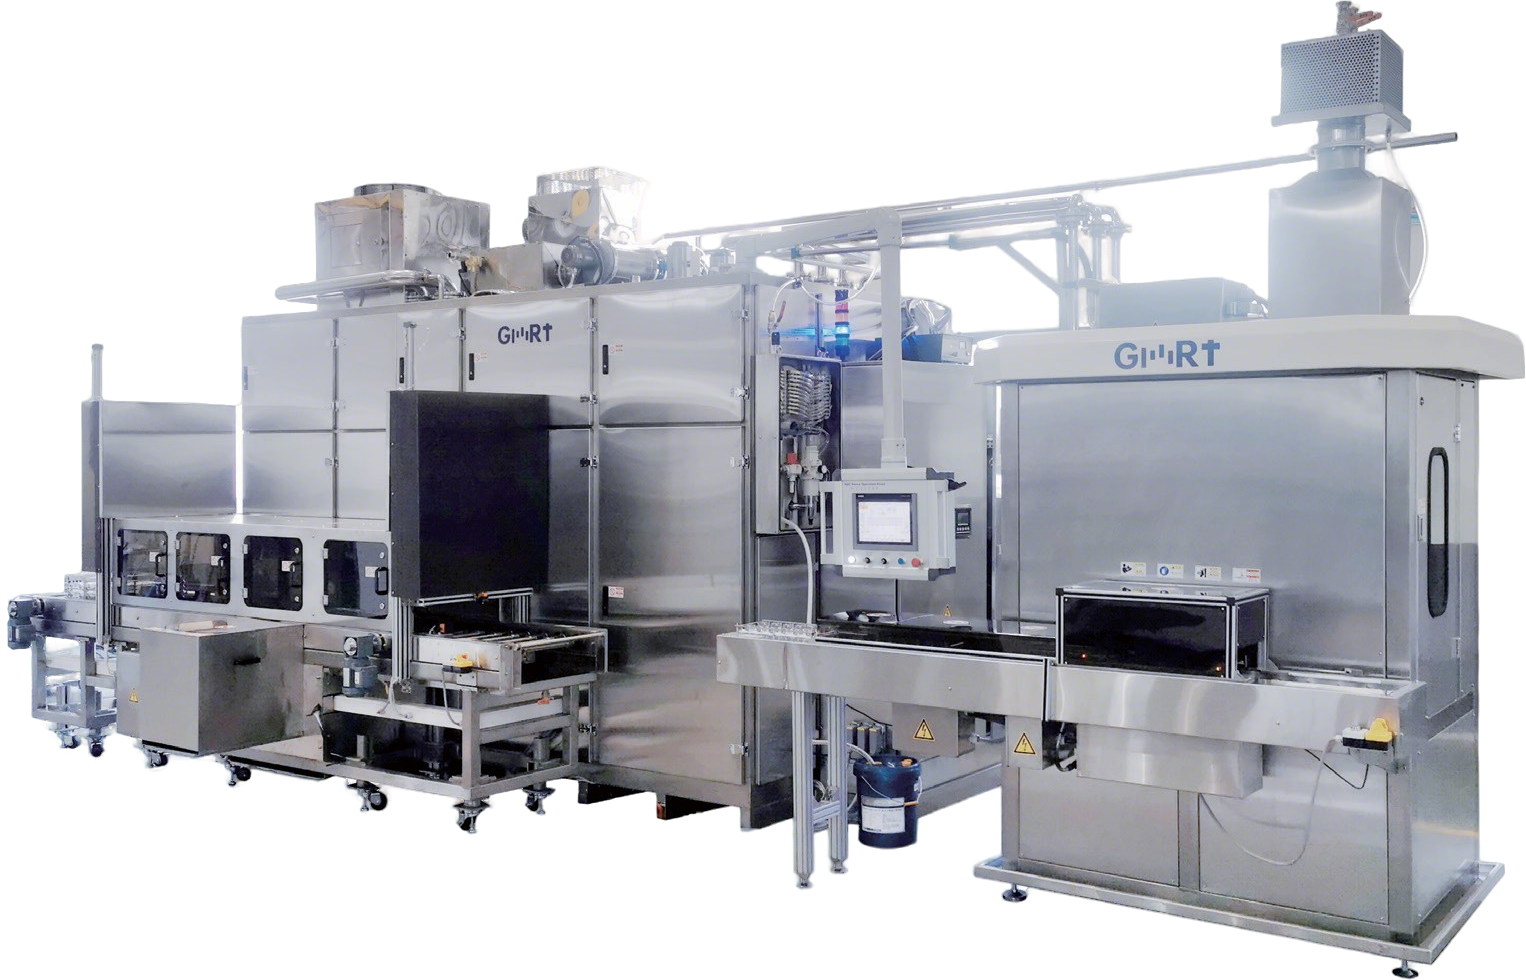
油泵零件清洗后干燥工艺:深孔残水、热风与真空方案如何选择
泵体与泵盖的台阶孔、堵头孔、轴承座和交叉油道会因表面张力形成水桥,细小支路还可能封存气液混合物。齿轮键槽、泵轴油孔、衬套和柱塞盲孔同样容易挂水。零件外表已经干燥时,这些内部位置仍可能在搬运或装配中释放液滴。残水不仅造成锈蚀,也可能稀释装配润滑油、影响密封胶、留下水迹或干燥残渣。判断风险时要区分允许的微量湿膜、可见液滴和关键孔道积水。若产品没有明确限值,应由功能、材料和装配等待时间共同定义验证方法,而不能只设定一个干燥温度。
넶1 2026-10-14 -
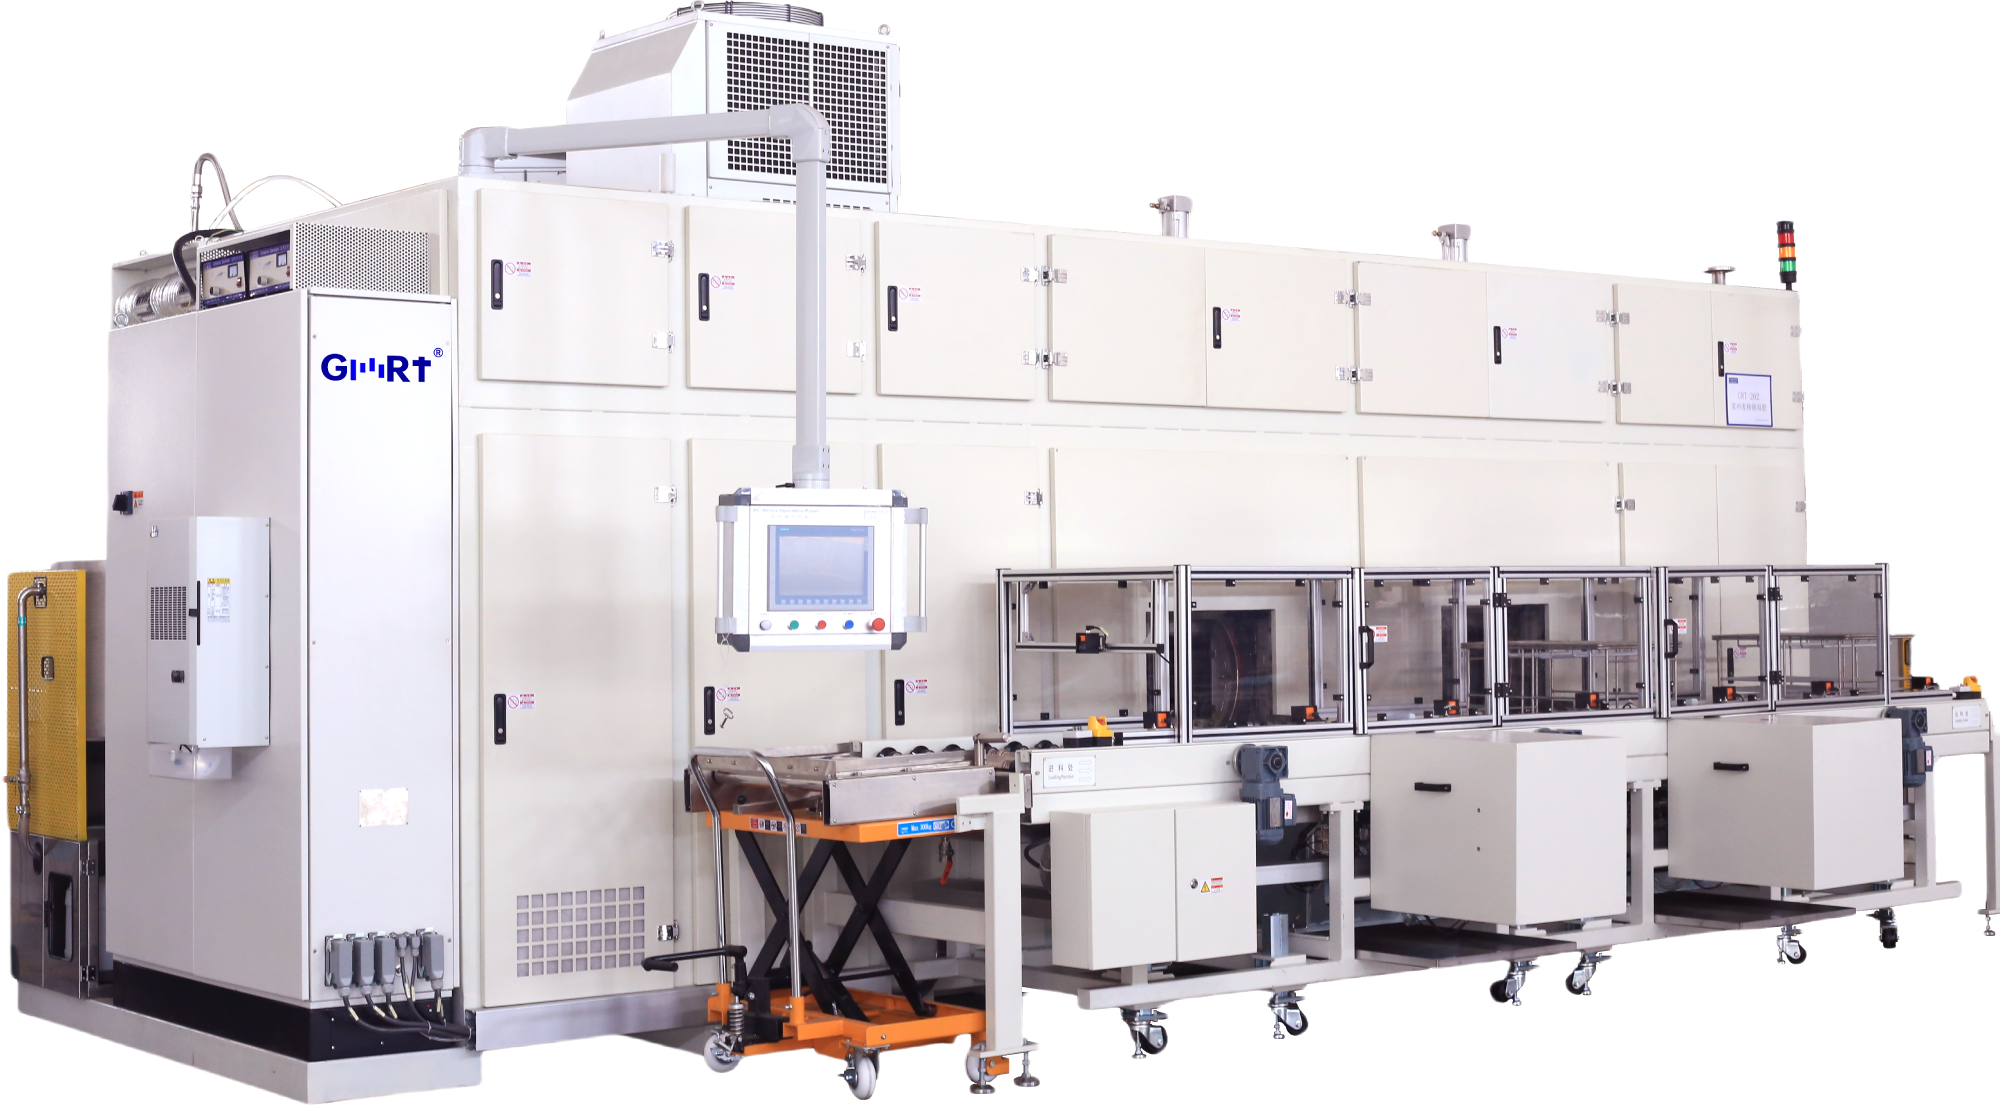
油泵零件清洗后防锈工艺:材料兼容、膜层控制与储存验证方法
油泵零件防锈不是在清洗后简单加一层油,而要根据材料、等待时间、包装环境和装配介质选择保护方式。铸铁泵体、钢齿轮、泵轴和柱塞对闪锈敏感,防锈膜又可能吸附颗粒或影响密封,因此浓度、膜量与期限必须验证。
넶2 2026-10-14 -

油泵多级漂洗与过滤系统:如何降低颗粒回流和二次污染风险
油泵主洗后并不代表清洗结束,切屑、清洗剂和乳化油必须通过多级漂洗及稳定过滤离开零件和系统。泵体油道、泵盖腔体与齿轮孔的排液能力不同,漂洗级数、逆流方式、过滤回路和末级水质应按污染负荷与清洁度目标设计。
넶2 2026-10-14


